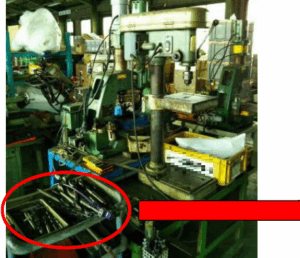
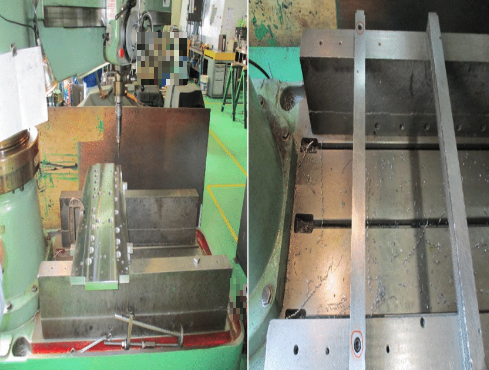
この事例は、ラジアルボール盤のマクラに固定用の穴を開けた整頓事例で、専門家評価はAランク(72点)。クランプ固定が不要になった。次の課題は、穴の摩耗への備え。
| 項目 | 内容 |
|---|---|
| 改善の種類 | 整頓 |
| 改善場所 | 工場 |
| 改善対象 | 工具/備品(ラジアルボール盤のマクラ) |
| 専門家評価 | Aランク(72点。Aは66〜80点) |
| 効果 | 材料を固定する時間が短縮した。1日平均10秒短縮×20日で、1カ月あたり200秒(200円)の削減(改善報告の試算) |
改善前の状態(Before)
ラジアルボール盤で加工するとき、毎回クランプで材料を固定していました。固定のたびに、その手間がかかっていました。

改善内容(After)
マクラに、固定用の穴をあらかじめ開けました。材料を差し込むだけで位置が決まり、クランプで固定する作業が不要になりました。改善報告の試算では、1日平均10秒の短縮で、1カ月20日として、1カ月あたり200秒(200円)の削減です。
専門家コメント
ラジアルボール盤での加工時に、毎回クランプで材料を固定していた手間を、マクラ(台座)にあらかじめ穴を設けることで、材料を差し込むだけで位置決めができるようにした改善ですね。
クランプ作業が不要になったことで、作業時間の短縮だけでなく、段取りミスや締め付け不良による品質リスクの低減にもつながる、素晴らしい改善です。まずは、この工夫に気づき、実行してくれたことに感謝します。
次に考えてほしいのは、この位置決め方法が他の材料にも汎用的に使えるのか、あるいは固定穴が摩耗した場合の対処法はあるか、といった「運用の安定性・再発防止策」の視点です。5S活動では、「使いやすさ」に加えて「乱れない仕組みづくり」まで踏み込むことが、重要なポイントになります。
5S改善評価:合計72点(Aランク)
| 評価項目 | 評価 | 点数 |
|---|---|---|
| (1)成果の大きさ | A | 16点 |
| (2)改善の独自性 | A | 16点 |
| (3)改善の難易度 | A | 16点 |
| (4)清潔レベル | B | 12点 |
| (5)習慣(しつけ)レベル | B | 12点 |
| 合計 | A | 72点 |
16+16+16+12+12=72点で、Aランク(66〜80点)です。
(1)成果の大きさ:A(16点)
理由:クランプによる材料固定を不要にし、段取り時間の短縮と作業効率の向上が得られた。作業の簡略化による品質の安定、ミス防止、作業者の負担軽減にも貢献している。「成果がやや大きい改善」と評価する。
(2)改善の独自性:A(16点)
理由:マクラに固定用の穴を設けて、位置決めと固定を兼ねる発想には、一定の工夫と発想力が感じられる。ただし、治具や位置決めピンを使った改善は類似事例も多く、特別に困難な発想とは言い切れない。「やや発想が困難な改善」と評価する。
(3)改善の難易度:A(16点)
理由:マクラへの穴加工には、加工機の使用と精度の確保が必要で、準備・段取り・試作も含め、ある程度の時間を要したと考えられる。標準的な改善よりは難易度が高い。「そこそこ時間をかけた改善」と評価する。
(4)清潔レベル:B(12点)
理由:一度設定した固定穴が機能し続ける限り、作業手順に乱れが生じにくく、クランプ忘れなどの人的ミスも避けられる。ただし、摩耗や形状変化で不具合が出る可能性がある。「同じ状況なら再発が起きにくい改善」と評価する。
(5)習慣(しつけ)レベル:B(12点)
理由:作業者ごとのばらつきが減り、手順が標準化される方向に進んでいる。ただし、使用上の注意点や定期点検のルールがなければ、長期の運用維持に不安が残る。「皆が守るべき標準化まで進めた」水準として評価する。
この事例を自社で真似する手順
以下は、この事例を参考にした一般的な進め方の例です。
- 加工のたびに、クランプなどで材料を固定して位置を合わせている作業を洗い出す
- 台座(マクラ)などに、材料を差し込める穴を設けて、位置が決まるようにできないか考える
- 穴の位置と寸法を決めて、試作で確かめてから加工する。加工の方法と強度は、設備や安全の担当者と相談して決める
- 固定にかかる時間と、締め付け忘れなどのミスが減ったかを、改善前と比べる
- 他の材料にも同じやり方が使えるかを確かめる
Sランクに近づくための次の一歩
専門家は、「運用の安定性・再発防止策」の視点を求めています。Sランクに近づくには、穴が摩耗したり、形が変わったりする前に気づいて手を打てる仕組みを先に作る「未然防止」の視点が要ります。専門家の「今後の改善ポイント」をもとにすると、次の3つが考えられます。
- 固定穴の点検・メンテナンスの基準を作る
- 同様の仕組みを、他の加工品にも展開できるか検討する
- 加工後の寸法を検証して記録し、精度を管理する仕組みを入れる
摩耗して不具合が出てから直す「後追い」ではなく、点検の基準と記録を先に決めておく。それが、乱れない仕組みづくりにつながります。
関連する5S活動の事例
同じ工場の工具・備品の置き場に関する事例です。