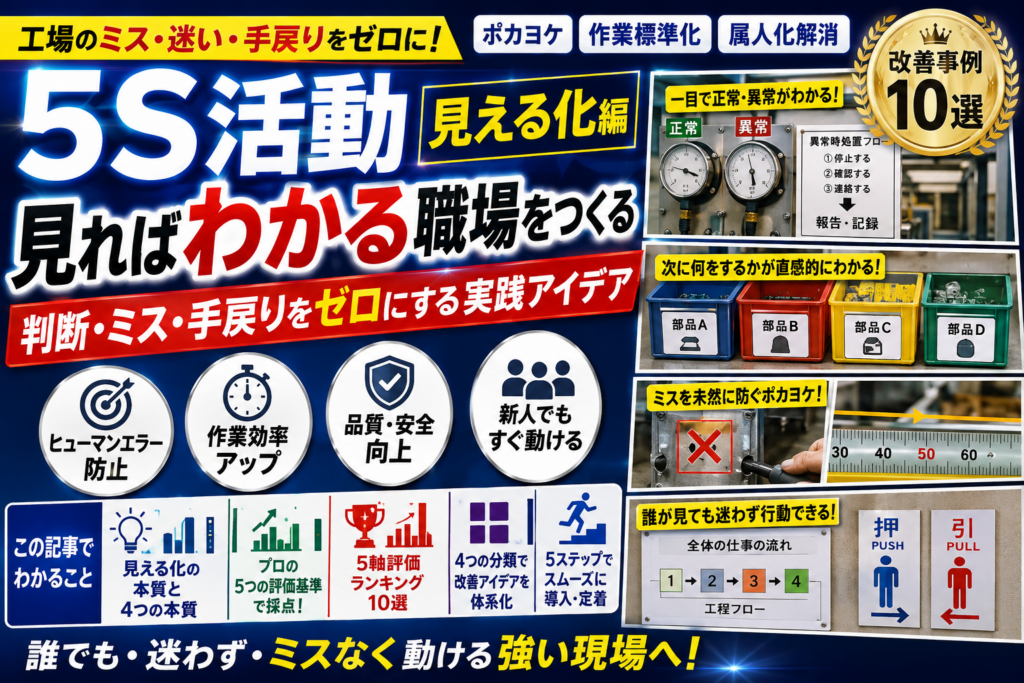
棚札を付けた。注意看板も増やした。作業手順書も掲示した。それでも「これはどちらを使いますか」「圧力が外れたら誰へ連絡しますか」と確認が続き、最後はベテランさんを探す。皆さんの現場にも、そんな場面はないでしょうか。
これまでの表示づくりが無駄だったわけではありません。現場の仲間が、言葉にしづらい経験や勘を共有しようとした大切な一歩です。ただ、文字を貼るだけでは、読んだ人が同じ判断をし、同じ行動へ移れるとは限りません。
結論から言えば、5S活動の見える化とは、「何を見ればよいか」「どこまでが正常か」「異常なら何をするか」を作業場所で分かるようにする仕組みです。
表示の目的は、読むことではありません。誰でも正常と異常を見分け、次の一手を選べることです。
この記事では、工場で応用しやすい10の改善事例を、成果・独自性・難易度・清潔・習慣の5軸で比較します。さらに、アイデアを増やす4分類、実行5ステップ、形骸化を防ぐ落とし穴まで一続きで解説します。
なお、ランキングの点数は、公開された実測値や業界共通の認定ではありません。ユーザーから提示された順位・点数を、本記事独自の導入優先度評価として整理したものです。また、タイトルにある「ミスを減らす」は目指す効果であり、見える化だけで事故や不良がなくなると保証するものではありません。高いリスクがある工程では、治具、インターロック、センサー、照合などのポカヨケと組み合わせてください。
5S活動の「見える化」とは?単なる表示や看板と決定的に違う4つの本質
「見える化」と聞くと、ラベル、看板、色分けを思い浮かべるかもしれません。しかし道具は同じでも、設計の深さによって効果は変わります。まず、表面的な表示と、仕事を助ける見える化の境目を一緒に整理しましょう。
見える化に必要なのは、次の4要素です。
- 対象:何を見るのか
- 基準:何と比べるのか
- 状態:正常か、異常か、処置中か
- 行動:次に誰が何をするのか
「圧力注意」だけなら情報です。「緑の範囲が通常、赤へ入ったら停止し、この連絡先へ知らせる」まで作業地点に示せば、判断と行動を支える仕組みになります。
本質①:作業者の「考える時間・迷う時間」を極限まで削ぎ落とす
見える化の最初の対象は、目立たない小さな停止です。部品を手に取る前に品番を読み比べる。手順書の該当ページを探す。仕上がりをベテランさんへ見せに行く。一回は短くても、工程のたびに繰り返されれば流れを止めます。
改善では、答えを記憶の中から取り出す動作を減らします。写真を実物と同じ向きで置く、工程番号と矢印を視線の先に置く、良品見本を検査位置へ置く、といった工夫です。「迷う人を減らす」のではなく、「迷わなくてよい環境へ変える」と考えると、個人を責めずに原因へ近づけます。
本質②:誰が見ても「正常と異常」が一瞬で判別できるようにする
数値が見えても、基準が分からなければ判断できません。圧力計、在庫量、仕掛品、清掃状態には、標準となる範囲や見本が必要です。正常状態を先に定義すると、そこから外れた状態が異常として浮かび上がります。
ただし、色だけへの依存は避けましょう。色に数字、文字、形、矢印を併記すれば、照明条件や色の見え方が異なる人にも伝わりやすくなります。法令や規格で定められた安全色・標識がある場所では、現場独自の色を優先してはいけません。
本質③:ベテランの「経験や勘」に依存しない作業標準(属人化解消)をつくる
経験や勘は、現場が積み重ねてきた価値ある知恵です。属人化解消は、その知恵を否定することではありません。「どこを見るか」「どの状態を良しとするか」「外れたら何を確認するか」に分解し、仲間が再現できる形へ移すことです。
写真、限度見本、ワンポイント表示は、厚い手順書を置き換えるものではなく、作業地点で急所を思い出す補助具です。正式な作業標準書と現場表示の版番号・更新日を合わせ、内容がずれないようにします。
本質④:情報を見るだけで「次に取るべき行動」へ直感的に誘導する
異常が見えても、そこで止まれば仕事は進みません。「設備を停止する」「隔離箱へ入れる」「担当窓口へ連絡する」「処置中の札へ替える」といった次の行動を短く示します。分岐が多い場合は、現場表示には最初の安全行動だけを置き、詳細な処置票やQRコードへつなげる方法もあります。
中央労働災害防止協会の資料でも、安全標識は危険を知らせ、行動を誘導する役割を持つ一方、標識そのものが身体を物理的に守るわけではないと整理されています。見える化は気づきと判断を支えるもの。誤った部品が入らない治具や、条件不成立なら起動しない制御などのポカヨケとは役割が異なります。
参考:中央労働災害防止協会「第1章 見える化の重要性と安全標識の基礎知識」
現場の改善度を正しく測る!プロが使う「5つの評価基準(モノサシ)」
目立つ表示が、必ずしも良い改善とは限りません。作った人の満足度ではなく、現場の仕事がどう変わるかを同じモノサシで見れば、次に手を入れる場所が選びやすくなります。本記事では、各軸20点、合計100点で評価します。
点数は導入前の仮説評価です。実施後は「質問回数」「確認に要する時間」「手戻り件数」「表示の更新遅れ」など、その現場で取得できる指標に置き換えてください。
基準①:成果の大きさ(定量的効果)|時間短縮・ポカヨケ・品質向上への寄与度
成果では、探す、迷う、聞く、確認する、測る、やり直すといった行動がどれだけ変わるかを見ます。導入前後を同じ条件で観察し、回数や秒数を測ると変化を共有できます。
ただし、相関と原因を混同しないことも大切です。不良が減っても、材料、設備条件、人数などが同時に変わっていれば、表示だけの効果とは断定できません。見える化の評価は、取得可能な小さな指標から始めましょう。
基準②:改善の独自性(現場の知恵)|既存の枠にとらわれない創意工夫のレベル
独自性とは、高価な装置や珍しいデザインではありません。その工程特有の迷いをよく観察し、情報を置く位置、見せ方、戻し方まで工夫できているかです。市販のテープでも、判断地点にぴたりと合えば価値があります。
他社事例をそのままコピーするのではなく、「なぜこの形なのか」を読み取り、自社の姿勢、照明、手袋、騒音、言語などへ合わせて変えることが現場の知恵になります。
基準③:改善の難易度(挑戦度)|作成・調整に要した工数や他部署連携の深さ
難易度は、高いほど優れているという意味ではありません。設備停止、品質部門との合意、図面変更、標準書改訂など、実現に必要な調整の深さを表します。低難度の改善は即日試しやすく、高難度の改善は影響範囲が大きい場合があります。
採点では「挑戦して得られる学び」を評価します。一方、最初の着手順は安全性と費用対効果を含めて別に判断してください。
基準④:清潔レベル(再発防止)|問題が二度と起きない物理的な仕組み化
5Sの清潔は、きれいな状態を写真に残すだけではありません。乱れや不具合が再発しにくい標準をつくり、異常が出たら気づける状態を保つことです。本記事では、表示の耐久性、更新方法、誤った状態を残しにくい構造を評価します。
表示が剥がれる、見本が汚れる、設備変更後も古い矢印が残るなら、再発防止は弱いままです。点検周期、交換条件、版の責任範囲まで含めます。
基準⑤:習慣レベル(定着度)|意識しなくても誰もが自然に守れる自律化
毎回「表示を見てください」と声をかけなければ守れない仕組みは、まだ人の注意力へ依存しています。視線と手の動きに沿う位置、迷わない分岐、簡単な戻し方など、自然な動作の中へ組み込めているかを見ます。
習慣レベルを確かめる一番よい方法は、改善づくりに参加していない人へ試してもらうことです。説明せずに使ってもらい、止まった場所を記録します。人を評価するテストではなく、仕組みの弱い部分を見つけるテストです。
採点の読み方
- 17~20点:★★★★★
- 13~16点:★★★★☆
- 9~12点:★★★☆☆
- 5~8点:★★☆☆☆
- 1~4点:★☆☆☆☆
総合ランクは、Sが84点以上、Aが68~83点、Bが48~67点です。これは本記事内で10案を比較するための区分であり、公的認証や他社との優劣を示すものではありません。
【5軸評価ランキング表】5S「見える化」おすすめ改善事例10選一覧
ここでは10事例を同じ5軸で並べます。星は前章の点数帯を表し、括弧内が20点満点の評価です。自社で使うときは、点数を固定せず、現場のリスク、発生頻度、実施費用に合わせて重みを変えてください。
| 順位 | 改善テーマ | 成果 | 独自性 | 難易度 | 清潔 | 習慣 | 総合 | ランク |
|---|---|---|---|---|---|---|---|---|
| 1 | ビジュアル作業マニュアル | ★★★★★(20) | ★★★★★(18) | ★★★★☆(16) | ★★★★★(18) | ★★★★★(20) | 92 | S |
| 2 | 圧力計+異常時処置フロー | ★★★★★(20) | ★★★★☆(16) | ★★★★☆(16) | ★★★★★(18) | ★★★★★(18) | 88 | S |
| 3 | 工程フロアマップ | ★★★★★(18) | ★★★★★(18) | ★★★★☆(16) | ★★★★☆(16) | ★★★★☆(16) | 84 | S |
| 4 | 標準仕上がり・印字濃度見本 | ★★★★★(18) | ★★★★☆(14) | ★★★★☆(14) | ★★★★★(18) | ★★★★☆(16) | 80 | A |
| 5 | 作業台の埋め込みスケール | ★★★★☆(16) | ★★★★☆(16) | ★★★☆☆(12) | ★★★★☆(16) | ★★★★☆(16) | 76 | A |
| 6 | 溶接部位の×印マーキング | ★★★★★(18) | ★★★★☆(14) | ★★★☆☆(12) | ★★★★☆(14) | ★★★★☆(14) | 72 | A |
| 7 | ワンポイント操作カンバン | ★★★★☆(16) | ★★★☆☆(12) | ★★★☆☆(12) | ★★★★☆(14) | ★★★★☆(14) | 68 | A |
| 8 | 作業心得カンバン | ★★★☆☆(12) | ★★★☆☆(12) | ★★☆☆☆(8) | ★★★☆☆(12) | ★★★★★(20) | 64 | B |
| 9 | 押・引・スライド方向表示 | ★★★☆☆(10) | ★★★☆☆(12) | ★★☆☆☆(6) | ★★★☆☆(10) | ★★★★★(18) | 56 | B |
| 10 | 破損設備の手配完了メモ | ★★★☆☆(12) | ★★☆☆☆(8) | ★☆☆☆☆(4) | ★★★☆☆(12) | ★★★☆☆(12) | 48 | B |
ランキング上位は、作業判断と次の行動を近い場所で結びつけ、他の工程にも応用しやすい案です。一方、Bランクの改善が不要という意味ではありません。小さな迷いや二重連絡をすぐ減らせるため、試作の入口として優れています。
導入順は順位だけで決めず、「起きたときの影響×発生頻度×見つけにくさ」を見てください。安全や重大品質に関わる箇所は、低コストの表示改善を先送りの理由にせず、必要な工学的対策と並行して扱います。
現場で即戦力になる!5S活動「見える化」の具体的改善事例10選
ここからは、10事例を同じ型で見ていきます。どの案も、そのまま導入するのではなく、現物・現場・現実を確かめて小さく試してください。特に設備、安全、品質の基準は、法令、規格、メーカー仕様、社内の正式手順を優先します。
第1位(92点・Sランク):誰にでも直感的にわかるビジュアル作業マニュアルの作成(写真・ピクトグラムの活用)
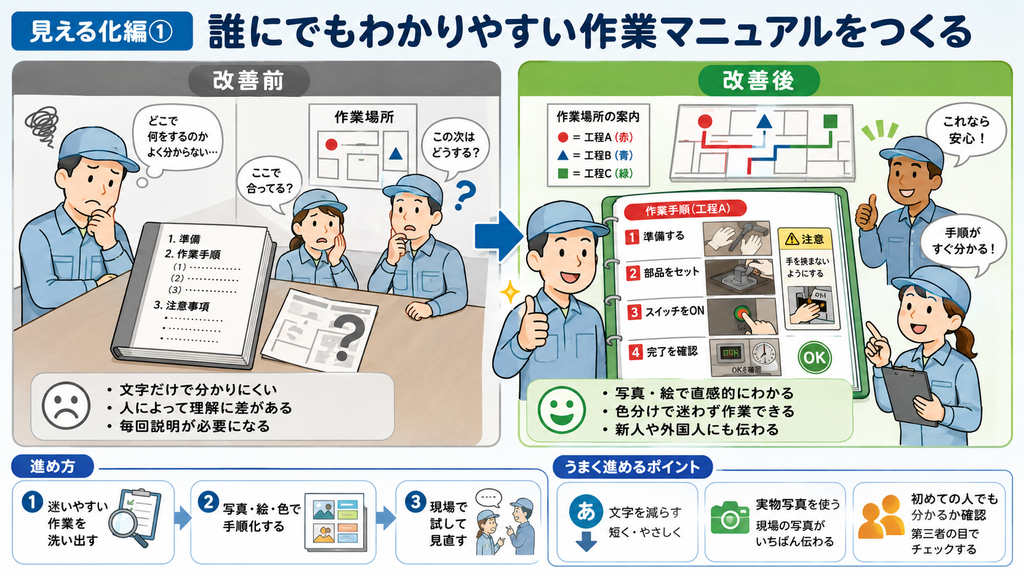
ビフォー(課題・属人化の要因)
文章中心の手順書は、必要なページと該当箇所を探すまでに時間がかかります。「適量」「確実に」「丁寧に」といった表現も、人によって解釈が分かれます。ベテランさんは現物の向きや音まで見ていますが、その判断点が文章に表れていないことがあります。
アフター(改善内容・仕組み)
作業者の目線と同じ向きで撮った写真に、番号、矢印、囲み、良否比較を重ねます。一枚には一つの判断を置き、「①部品を合わせる→②基準面を確認→③完了状態と照合」のように流れを固定します。言葉だけでなく写真と記号を併用します。
期待できる効果(QCD向上)
確認箇所を探す時間を減らし、作業順のばらつきや見落としを抑える助けになります。品質の急所が共有されれば、質問内容も「どうすればよいか」から「この状態は基準内か」へ具体化します。
現場での進め方
まず質問が多い一工程を選び、熟練者の手元と判断点を分解します。写真を3~6枚へ絞り、実物と同じ向きで作業地点へ仮掲示します。初めて見る人に説明なしで試してもらい、止まった箇所を直します。承認後に標準書の版番号と合わせます。
うまく進めるためのポイント
写真が多ければ分かりやすいとは限りません。背景の工具や旧部品が誤解を招くため、示したい対象だけが目立つ構図にします。仕様変更時に差し替える人、期限、旧版の撤去方法も決めましょう。
第2位(88点・Sランク):圧力計への正常範囲および「異常時処置フロー」の直結表示(トラブル即応体制)
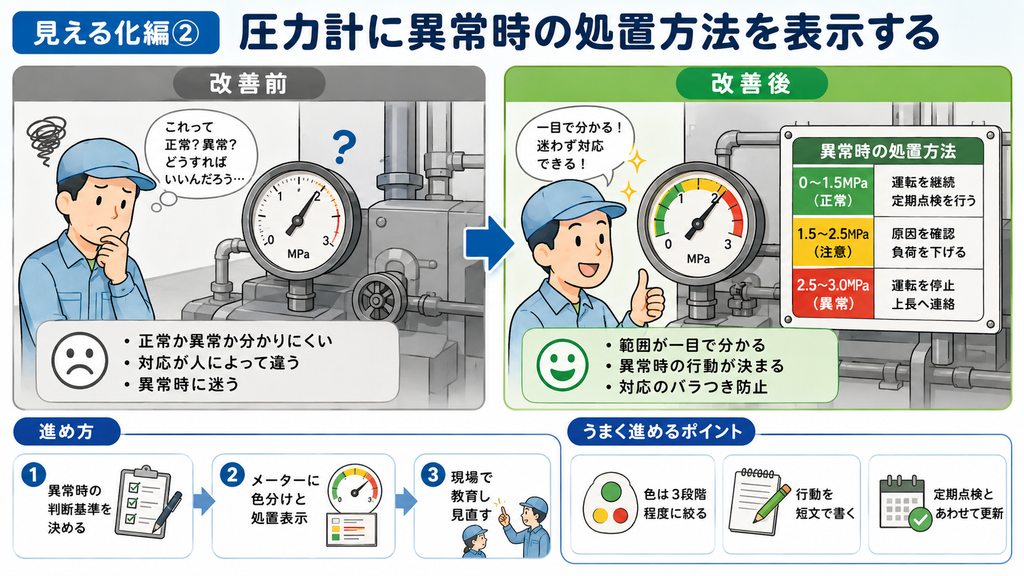
ビフォー(課題・属人化の要因)
針の数値は見えていても、許容範囲や異常時の初動が人の記憶に残っています。いつもと違うと気づいても、誰へ伝えるか、設備を止めるかが分からず、判断を待つ時間が生まれます。
アフター(改善内容・仕組み)
正式な基準に基づく正常範囲と警戒範囲を、数字と色で明示します。そのすぐ横に「範囲外→安全を確保→定められた停止操作→連絡先→記録」の初動フローを置きます。計器番号と設備番号も一致させます。
期待できる効果(QCD向上)
巡回時の判定をそろえ、異常の早期発見と連絡漏れ防止を支えます。大分労働局の安全見える化事例集にも、圧力計の正常値と異常値を色で判別できる表示例があります。
現場での進め方
設備仕様書と正式な管理基準を確認し、設備に詳しい仲間と安全・品質担当範囲の確認を取ります。通常値、警戒値、停止基準を混同せず、最初に取る行動を短くします。定期点検時に表示の数値と現行基準を照合します。
うまく進めるためのポイント
現場判断で計器へ直接塗装したり、目盛を隠したりしないでください。色だけでなく数字と文字を併記し、非常停止や隔離作業は正式手順に従います。表示は安全装置の代わりではありません。
第3位(84点・Sランク):工程番号と矢印による「全体の仕事の流れ」のフロアマップ化(工程の全体最適)
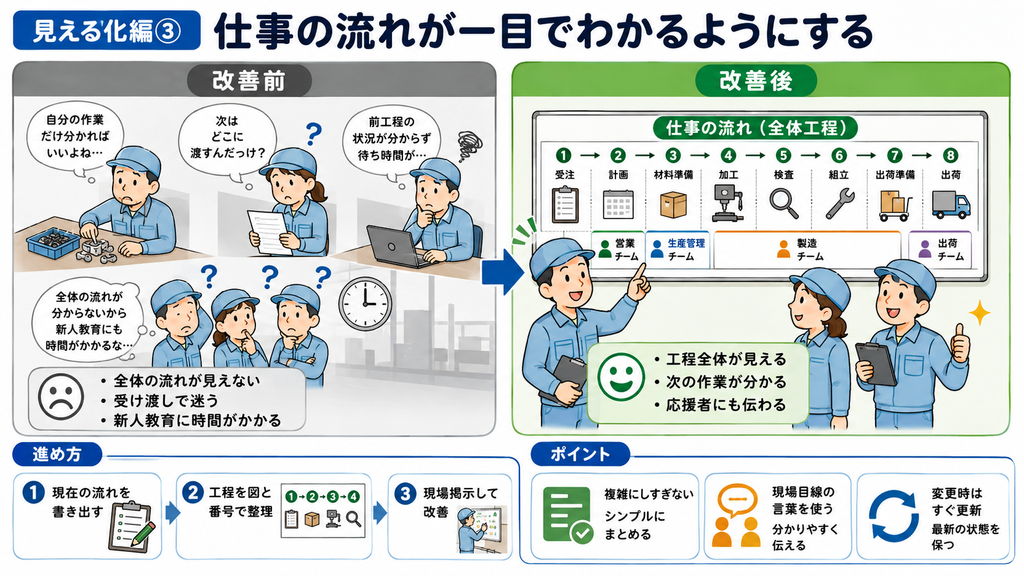
ビフォー(課題・属人化の要因)
自分の作業は分かっていても、前後工程、仕掛品の行き先、検査後の戻し先が見えません。応援に入った人や新しい仲間は、その都度行き先を聞き、誤った順序で運ぶ危険があります。
アフター(改善内容・仕組み)
工程番号、矢印、投入点、検査点、完成品置き場、異常品の隔離先を一枚のフロアマップへまとめます。現場の入口だけでなく、分岐点にも現在地と次工程を表示します。仕掛品の現品票と工程番号を合わせます。
期待できる効果(QCD向上)
人と物の流れを共有し、逆流、工程飛ばし、運搬の迷いを見つけやすくします。個別工程の効率だけでなく、滞留や遠回りを全体で考える材料になります。
現場での進め方
実際に一品の流れを追い、移動経路と停止地点を記録します。机上の理想図ではなく、現在の流れを描いてから問題箇所を色分けします。小さなエリアで矢印を仮設し、台車を動かして安全な幅や見え方を確かめます。
うまく進めるためのポイント
避難経路、安全通路、フォークリフト動線と矛盾させないことが最優先です。レイアウト変更のたびにマップを直せるよう、更新日と改訂箇所を明記します。
第4位(80点・Aランク):紙厚・加工速度別の「標準仕上がり・印字濃度見本」の掲示(品質バラツキ防止)
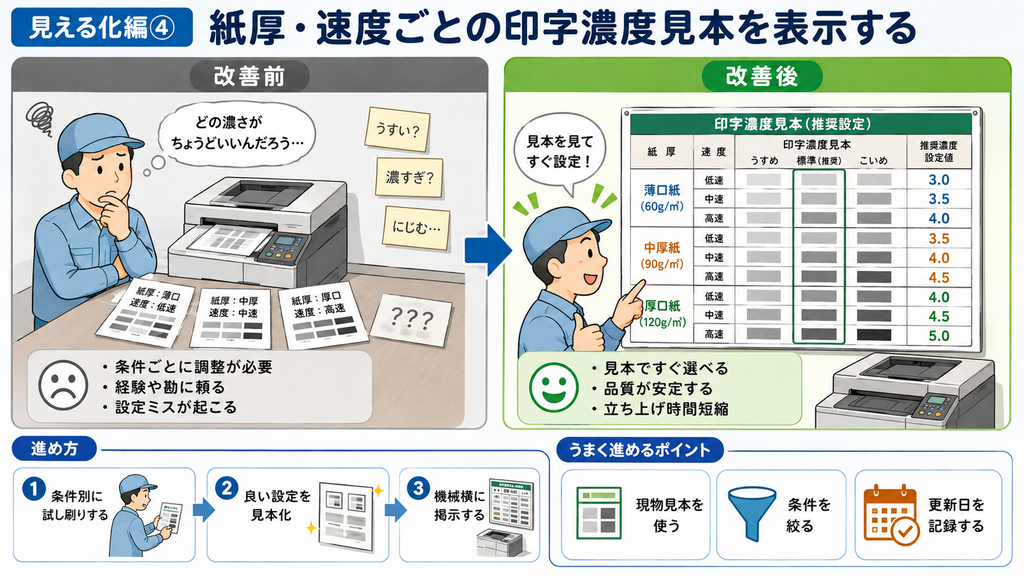
ビフォー(課題・属人化の要因)
仕上がりの判断が「少し濃い」「いつもどおり」といった感覚語になり、人によって合否が揺れます。見本が離れた棚にあったり、古く変色していたりすると比較にも使えません。
アフター(改善内容・仕組み)
紙厚、材料、加工速度など条件別に、承認済みの標準見本と限度見本を判断地点へ置きます。見本には条件、作成日、版、交換期限を表示し、保護カバーで汚れや退色を抑えます。
期待できる効果(QCD向上)
判断基準をそろえ、確認の往復と判定のばらつきを減らす助けになります。異常を早い工程で見つけられれば、後工程まで加工してから発覚する手戻りを抑えられます。
現場での進め方
品質上の正式基準を確認し、代表条件を絞ります。良品だけでなく、許容限界と不適合の境目が分かる見本を用意します。照明条件と見る距離を合わせ、誰が見本を承認・交換するかを決めます。
うまく進めるためのポイント
現物見本は経時変化します。印刷物や写真だけで色・光沢を判定できない場合もあります。測定器による確認が必要な特性は、見本だけへ置き換えないでください。
第5位(76点・Aランク):陳列台・作業台への「埋め込みスケール(物差し)」の設置(測定動作のゼロ化)
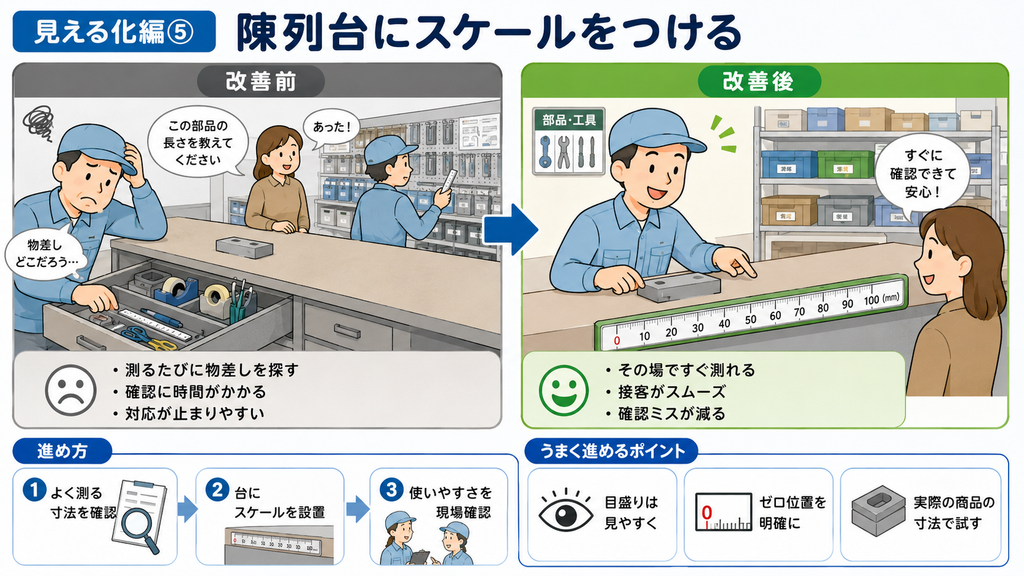
ビフォー(課題・属人化の要因)
長さを確かめるたびに物差しを探し、対象物と一緒に持ち替えます。物差しの置き忘れや、測定開始点のずれも起こります。
アフター(改善内容・仕組み)
作業台の縁や陳列台へ、基準端を固定したスケールを一体化します。よく使う寸法は数字と線で示し、必要なら限度範囲を形で囲みます。対象物を基準面へ当てるだけで、おおよその判定ができるようにします。
期待できる効果(QCD向上)
物差しを取りに行く動作と持ち替えを減らし、測定位置をそろえやすくします。入荷品や梱包材の簡易チェックにも応用できます。
現場での進め方
頻繁に測る寸法と必要精度を確認し、紙のスケールで位置を試します。姿勢、照明、対象物の置き方を確かめた後、耐摩耗性のある材質へ置き換えます。定期的に基準器と照合します。
うまく進めるためのポイント
これは簡易判定用です。校正が必要な検査や精密測定を代替しません。熱、摩耗、テープの伸びで目盛がずれる場所では使用条件を限定してください。「測定動作をゼロにする」は狙いであり、正式測定が不要になるという意味ではありません。
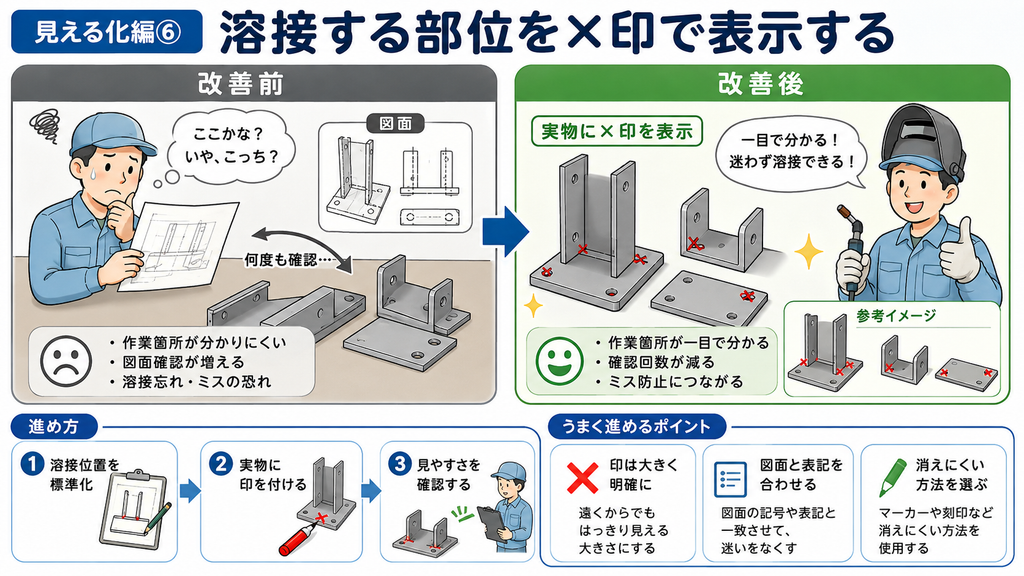
第6位(72点・Aランク):作業対象そのものへの「溶接部位×印マーキング」(作業漏れ・ポカヨケ防止)
ビフォー(課題・属人化の要因)
似た形状の部位が連続すると、どこまで作業したかを記憶で追い、溶接漏れや重複作業の原因になります。図面と現物を何度も見比べる必要もあります。
アフター(改善内容・仕組み)
正式な工程設計に基づき、作業対象へ消去・識別可能な印を付けます。「未作業の×印が、完了後の検査で消える」など、状態変化が分かる方式にします。検査対象と記録番号を対応させます。
期待できる効果(QCD向上)
作業箇所と未完了箇所を現物上で確認でき、図面との往復や記憶への依存を減らします。作業漏れの発見を助けます。
現場での進め方
マーキングの材質影響、後工程への影響、消去方法を技術・品質上の正式条件で確認します。一製品で試し、作業前、作業後、検査後の印の状態を決めます。誰が、いつ、どの印を付けるかも標準書へ反映します。
うまく進めるためのポイント
印は注意を促す見える化であり、作業を物理的に保証するポカヨケではありません。重大な溶接漏れに対しては、工程照合、治具、センサー、検査など、リスクに見合う別対策を組み合わせます。
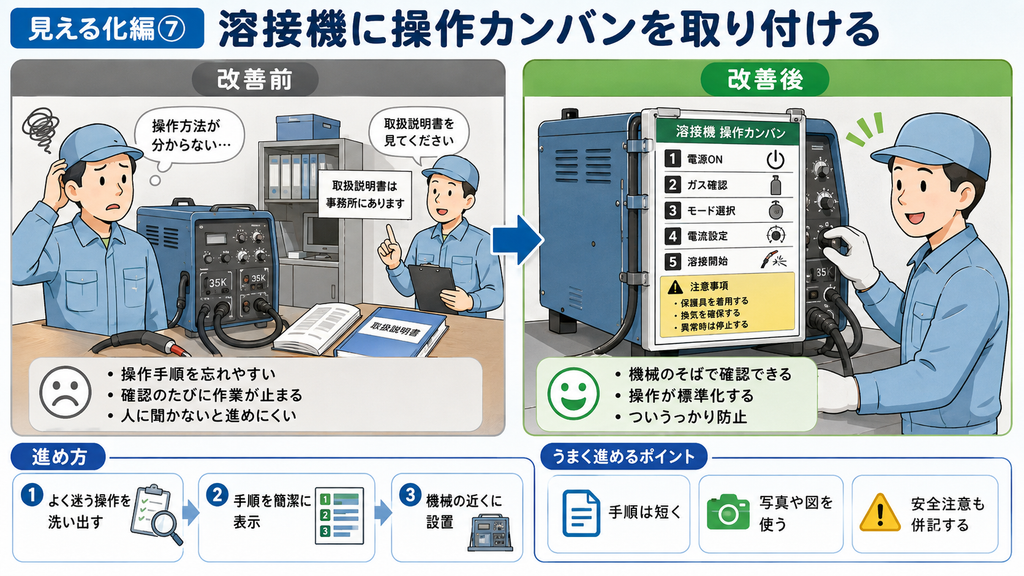
第7位(68点・Aランク):設備本体へ直接取り付ける「ワンポイント操作カンバン」(習熟・確認工数の削減)
ビフォー(課題・属人化の要因)
操作の急所が分厚い手順書に埋もれ、設定のたびにページを開くか、詳しい人へ聞きます。設備から離れた掲示板では、確認して戻る間に数値を忘れることもあります。
アフター(改善内容・仕組み)
設備本体の判断地点へ、設定値、順序、禁止操作、完了状態を一枚に絞ったカンバンを付けます。ボタン名称と表示上の名称を一致させ、矢印は実際の操作方向へ合わせます。
期待できる効果(QCD向上)
確認の移動と質問を減らし、操作順のばらつきを抑える助けになります。正式な手順書へすぐ移れるQRコードや文書番号を付ければ、詳細確認にもつながります。
現場での進め方
誤りやすい一操作を選び、作業者が迷う瞬間を観察します。ワンポイントへ載せる情報を三つ程度に絞り、仮カードで位置を検証します。設備変更時の表示改訂を変更管理へ組み込みます。
うまく進めるためのポイント
非常時や保全作業を簡略表示だけで扱わないでください。設備メーカーの警告表示を隠さず、操作部の視認性や可動部の安全を損なわない取り付けにします。
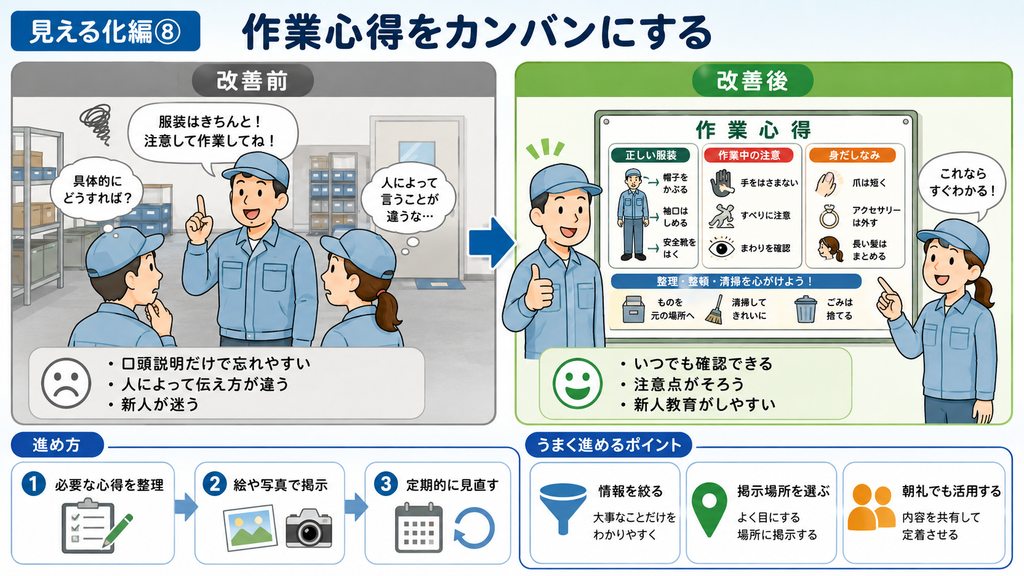
第8位(64点・Bランク):現場の重要注意事項を視界に焼き付ける「作業心得カンバン」(安全意識の標準化)
ビフォー(課題・属人化の要因)
注意事項が掲示板へ増え続け、どれが今の作業に関係するか分からなくなります。長文の標語は読み飛ばされ、風景の一部になりがちです。
アフター(改善内容・仕組み)
その作業の重大な急所を一枚一メッセージに絞り、危険源が見える位置へ配置します。「手を出すな」だけでなく、「停止確認→ロック→復旧確認」のように、取るべき行動を示します。図記号と短い文字を併用します。
期待できる効果(QCD向上)
作業開始前に重要な安全行動を思い出すきっかけとなり、注意点の共有を助けます。複数言語が必要な現場では、図記号との併用が理解を支えます。
現場での進め方
過去のヒヤリ、手順逸脱、質問を整理し、重大性の高い一点を選びます。作業姿勢から読める高さと大きさで仮設し、意味を第三者へ説明してもらいます。伝わらなければ言葉と図を直します。
うまく進めるためのポイント
心得カンバンだけに安全を任せないことです。危険源の除去、隔離、防護、停止制御などを先に検討し、表示は残るリスクを伝える補助として使います。役目を終えた表示は撤去します。
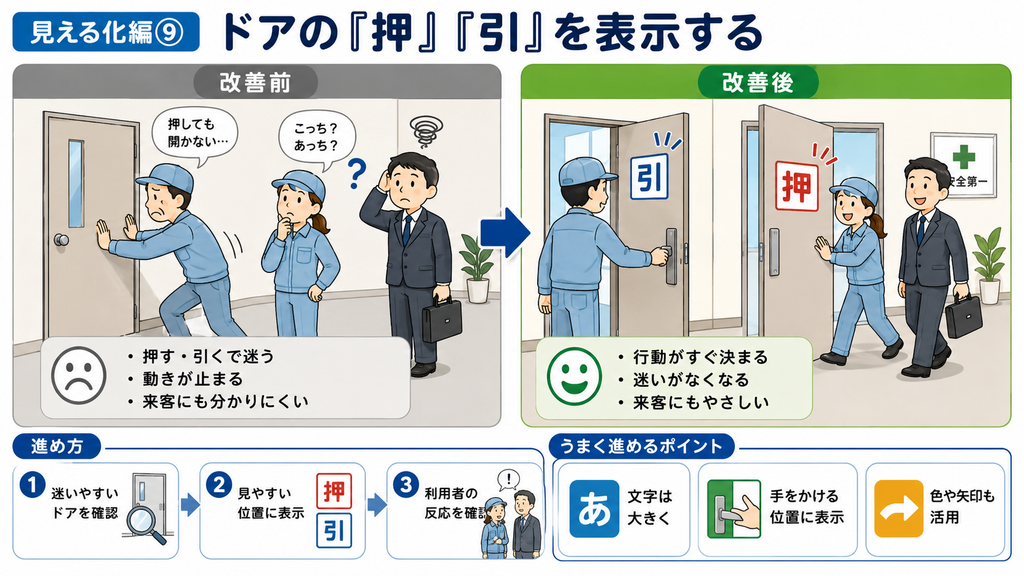
第9位(56点・Bランク):ドアや引き戸の「押・引・スライド」直感方向表示(日常の小さな迷い排除)
ビフォー(課題・属人化の要因)
初めて使う扉で押すか引くか分からず、一度逆へ力をかけます。荷物を持ったまま迷うと姿勢が崩れ、接触や落下のきっかけにもなります。
アフター(改善内容・仕組み)
取っ手の近くに「押」「引」「スライド」を文字と矢印で示します。スライド扉は動く方向へ長い矢印を置き、反対側では表示を逆にします。開閉範囲に物を置かない床表示と組み合わせます。
期待できる効果(QCD向上)
小さな迷いと無駄な動作を減らし、来訪者や応援者にも使い方を伝えます。短時間で試せるため、見える化の第三者テストを経験する題材にも向いています。
現場での進め方
迷いが起きる扉を観察し、操作する手の近くへ紙表示を仮設します。両側から実際に開閉し、矢印の向きと視認性を確かめます。清掃で剥がれない素材へ更新します。
うまく進めるためのポイント
避難扉、防火戸、自動扉には法令や設備仕様があります。独自表示を加える前に既存標識との整合を確認し、非常時の操作を誤解させないようにしてください。
第10位(48点・Bランク):割れた窓・破損設備への「手配完了メモ」貼付(二重連絡・放置の未然防止)
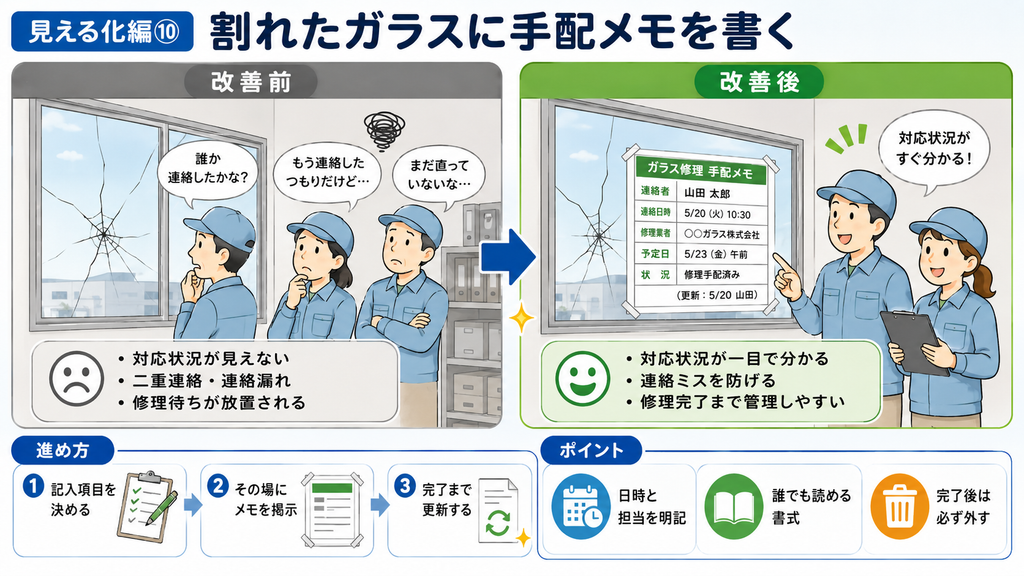
ビフォー(課題・属人化の要因)
破損を見つけても、誰かが連絡したのか分かりません。同じ内容を複数人が連絡する一方、「誰かが伝えただろう」と放置されることもあります。
アフター(改善内容・仕組み)
対象に「発見日・連絡済み・受付先・受付番号・応急処置・次回確認日」を記した状態札を付けます。未連絡、手配済み、完了の状態を文字と形で変え、完了後は札を外して記録へ移します。
期待できる効果(QCD向上)
二重連絡と連絡漏れを減らし、処置中であることを現場全体へ共有できます。修理待ち案件の滞留も見つけやすくなります。
現場での進め方
まず一種類の破損へ、記入項目を最小限にした札を試します。連絡した人がその場で完了できる書式にし、週次の巡回で期限超過を確認します。修理完了時の札の回収先も決めます。
うまく進めるためのポイント
割れたガラスや感電、漏れなど差し迫った危険に、メモを貼るだけで対応してはいけません。立入禁止、停止、隔離、応急措置など、定められた安全行動を先に行います。状態札は処置の代わりではなく、進捗共有の道具です。
アイデア出しに困らない!見える化改善を整理する「4つの分類アプローチ」
他社の事例を見ても「うちには同じ設備がない」と感じることがあります。そんなときは、道具ではなく、見えるようにした情報の役割で分類してみましょう。10事例は、次の4タイプへ整理できます。
| 分類 | 答える質問 | 代表例 | 有効な観察ポイント |
|---|---|---|---|
| 次に何をするか | 次の行動は何か | マニュアル、操作カンバン、心得 | 質問、手順飛ばし、確認移動 |
| 正常か異常か | 今の状態は基準内か | 圧力計、手配状態札 | 異常の見逃し、判断待ち |
| どこを・どうするか | 対象と動作は何か | 部位マーキング、方向表示、工程矢印 | 対象違い、方向間違い |
| 判断基準 | 何と比べて決めるか | 限度見本、一体型スケール | 感覚語、判定ばらつき |
分類1:「次に何をするか」を見える化する(マニュアル、手順カンバン、作業心得)
この分類は、作業者が「次は何でしたか」と止まる場所に向いています。工程順、設定の急所、異常時の初動を、作業の流れに沿って置きます。情報は開始前にまとめて読ませるより、判断する位置へ分けて置く方が使いやすい場合があります。
チェックする問いは「見た後に行動が一つに決まるか」です。「注意」「確認徹底」のような抽象語だけでは、何をすればよいかが人によって変わります。動詞で示し、分岐があれば条件と行き先を並べます。
分類2:「正常か異常か」を見える化する(計器の異常表示、故障・手配ステータス)
この分類は、数値や状態が見えても、その意味が分からない場所に使います。通常、警戒、停止、修理待ち、完了など、状態の境目を定義します。異常の発見後に取る最初の安全行動まで示すと、表示が仕事につながります。
正常範囲は固定とは限りません。製品条件や季節で変わるなら、品種番号や設定条件と連動させます。変更できない古い表示が残るくらいなら、差し替えやすい構造を先に設計しましょう。
分類3:「どこを・どうするか」を見える化する(対象物へのマーキング、動作方向の表示)
対象違い、方向違い、取り付け位置違いが起きる場所では、現物へ情報を近づけます。図面上の記号と現物上の印を一致させ、右・左だけでなく作業者の立ち位置から見た矢印で示します。
ここでは誤表示の影響も考えます。対象物の向きが変わる、左右対称品がある、印が後工程で消える場合には、文字、形、品番照合など複数の手掛かりを組み合わせます。
分類4:「判断基準」を見える化する(仕上がり見本、台上の一体型スケール)
「だいたい」「適度」「いつもどおり」が出る場所は、基準の見える化候補です。良品見本、限度見本、基準面、目盛、写真を、判断する照明と姿勢で比較できるようにします。
基準は承認と保守が必要です。誰が決めたか、いつ作ったか、いつ交換するかを明記しないと、古い見本が新しい標準のように残ります。測定器を使う正式検査と、現場での簡易判定の境界も決めてください。
アイデア会議では、現場の一地点を選び、次の四つを順に問いかけると候補が出ます。
- [ ] 次の行動が分からず止まっていないか
- [ ] 正常と異常の境目が見えているか
- [ ] 対象と動作方向が一致しているか
- [ ] 判断基準をその場で比較できるか
現場でスムーズに進める!5S「見える化」改善の5ステップ
見える化は、きれいな表示を作るデザイン活動ではありません。現場の停止を見つけ、頭の中の判断を外へ出し、第三者が使えるか確かめる改善活動です。大きな掲示板から始めず、一つの判断地点で試しましょう。
ステップ1:作業者が「立ち止まる・迷う・質問する」ボトルネック箇所を特定する
現場を歩き、「何に困っていますか」と聞くだけでは、慣れた人ほど困りごとを言葉にできないことがあります。作業の流れを観察し、視線が泳ぐ、歩いて確認へ行く、手が止まる、人を呼ぶ、やり直す瞬間を記録します。
改善前の記録は簡単で構いません。一時間に質問が何回あったか、一回の確認に何秒かかったか、どの品種で迷ったかを数えます。人の速さを競うためではなく、仕組みを変えた後に比較するためです。
ステップ2:作業者が頭の中で行っている「判断プロセス」を言語化・分解する
ベテランさんへ「コツは何ですか」と聞くと、「見れば分かる」と返ってくることがあります。そこで実物を見ながら、「最初にどこを見ますか」「何と比べますか」「違ったら次に何をしますか」と順番に尋ねます。
判断を「対象・基準・状態・行動」に分けます。たとえば「印字を確認する」ではなく、「品種番号を照合→標準見本と濃度を比較→範囲外なら隔離箱へ入れ、条件票を確認」と分ければ、表示に必要な情報が見えてきます。
ステップ3:文字情報を極力減らし、「色・矢印・写真・記号」へ視覚的に変換する
文章をそのまま小さな看板へ移すのではなく、写真、良否比較、工程番号、矢印、ピクトグラムへ変換します。ただし、色だけ、記号だけで意味を持たせないようにします。文字や数字を併記し、凡例なしでも重要な行動が伝わるか確かめます。
一枚一メッセージを基本にし、緊急、品質、日常情報の優先順位をつけます。情報を減らす判断こそ、見える化の重要な設計です。
ステップ4:掲示板ではなく、判断を行う「作業場所そのもの」に情報を配置する
必要な情報は、必要な瞬間に手が届く場所へ置きます。圧力の基準は計器の横、方向表示は取っ手の近く、仕上がり見本は検査面と同じ照明の下です。目線、姿勢、手袋、油、熱、清掃方法まで考えます。
仮設には紙、マグネット、ラミネート、テープを使い、数日試します。最初から立派な看板にすると、位置や内容を変えにくくなります。仮設期間と正式化の判断日を決め、仮表示を放置しないようにします。
ステップ5:新人や他部署のメンバーを配置し「説明なしで動けるか」を検証する
作った本人には、足りない情報を頭の中で補えるため、分かりにくさが見えません。改善に参加していない仲間へ、安全を確保したテスト環境で使ってもらい、どこで止まり、何を誤解したかを観察します。
テストの目的は人を試すことではありません。説明が必要だった箇所は仕組み側の改善候補です。修正後は、正式な作業標準書、点検表、変更管理へ反映し、類似工程へ横展開します。ただし、設備や製品条件が違う場所へ同じ表示を無条件にコピーしないでください。
導入後に確認するチェックリスト
- [ ] 対象・基準・状態・次の行動が示されている
- [ ] 作業地点から無理なく見える
- [ ] 色以外の文字・数字・形も併記されている
- [ ] 正式な標準書と版・内容が一致している
- [ ] 作った本人以外が説明なしで試した
- [ ] 安全標識やメーカー表示を隠していない
- [ ] 更新日、更新条件、撤去条件が決まっている
- [ ] 導入前後を比べる指標が一つ以上ある
形骸化を防ぐ!見える化改善でやってはいけない5つの落とし穴
見える化は、作った直後より三か月後に真価が問われます。表示が増え、古くなり、見なくても叱られない風景になると、現場の信頼を失います。失敗しやすい五つの形を、対処と一緒に見ておきましょう。
落とし穴①:情報過多になり、重要な警告が風景化・埋没してしまう
空いている壁へ表示を足し続けると、安全警告、品質情報、連絡事項が同じ強さで並びます。見る側は優先順位を判断できず、結局どれも見なくなります。
表示にも5Sの整理が必要です。必須、条件付き、参照用へ分け、必須情報だけを作業地点へ置きます。期限のある表示には撤去日を入れ、月一回など決めた周期で不要表示を外します。
落とし穴②:文字だらけの長文掲示になり、誰も読まない
説明を正確にしようとして、手順書を縮小コピーした表示になりがちです。しかし作業中に長文を読む余裕はなく、急所が埋もれます。
現場表示は「今ここで必要な一判断」へ絞り、動詞、写真、矢印、良否比較で示します。背景や理由、例外処置は正式文書へ残し、文書番号やQRコードでつなぎます。
落とし穴③:作業位置から離れた場所に表示があり、確認のたびに移動が発生する
掲示板は情報を集めるには便利ですが、作業地点から離れていると確認の歩行が残ります。振り返って見る表示は、対象物との対応も分かりにくくなります。
情報を使う瞬間を観察し、視線と手の動きの近くへ移します。設備へ取り付けられない場合は、移動式カード、マグネット、治具側の表示などを検討します。安全距離や可動部への巻き込みには注意してください。
落とし穴④:工程変更や仕様変更に対応せず、古い表示が放置されている
古い表示は、表示がない状態より危険な場合があります。以前の設定値や旧部品の写真を信じて作業すれば、誤りを正しい手順として誘導してしまうからです。
すべての重要表示に文書番号、版、更新日を入れ、設備・材料・手順変更の確認項目へ「現場表示の改訂」を加えます。旧版はその場で回収し、複数の版が同時に見えないようにします。
落とし穴⑤:「意識して見ろ」と個人の注意力に頼り、自然に行動できる仕組みになっていない
「注意して見れば分かる」は、疲労、焦り、思い込みがある現場では弱い対策です。表示を増やすだけでなく、誤った部品が形状上入らない、順番が違えば設備が進まない、数量が合わなければ知らせるなど、リスクに応じてポカヨケへ進めます。
見える化は、異常や基準を知らせる土台です。ポカヨケは、誤りの防止・検知・停止へ踏み込みます。重大性の高い作業ほど、人の注意力、看板、色だけに頼らず、複数の防護を重ねてください。
5S活動の「見える化」に関するよくある質問(FAQ)
最後に、見える化を始めるときに出やすい三つの疑問へ答えます。迷ったときは「表示を増やすべきか」ではなく、「判断と行動がそろうか」へ戻って考えてみてください。
Q1. 見える化を進めると現場が表示だらけになって見づらくなりませんか?
なります。だからこそ、見える化の前に「表示の整理」が必要です。情報を安全・品質・作業・一時連絡に分け、同じ内容の重複と期限切れを外します。作業地点へ置くのは、その瞬間の判断に必要な情報だけに絞ります。
文字を色へ置き換えるだけでは、色が増えて別のノイズになります。写真、形、位置、数字を組み合わせ、色は補助として使いましょう。表示の所有範囲、更新日、撤去条件まで決めると増殖を抑えられます。
Q2. デジタルツール(モニターやタブレット)を使った見える化の方が効果的ですか?
アナログとデジタルに一律の優劣はありません。扉の方向、定位置、計器の通常範囲など、変化が少なく瞬時に見たい情報は、矢印や現物表示が扱いやすいでしょう。生産計画、設備稼働、在庫、変更履歴のように更新頻度や情報量が多いものは、モニターやタブレットが向く場合があります。
判断基準は「最新情報を必要な場所で、必要な速さで出せるか」です。デジタル化しても入力が遅れる、画面を何層も開く、通信停止時に見られないなら改善になりません。まず業務と判断を整理し、その後に道具を選んでください。
Q3. 「見える化」と「ポカヨケ(フールプルーフ)」の違いは何ですか?
見える化は、対象、基準、正常・異常、次の行動を視覚的に伝え、気づきと判断を助ける仕組みです。ポカヨケは、誤った部品が入らない形状にする、正しい順番でなければ進めない、数量違いを検知して知らせるなど、誤りの防止・検知・停止へ踏み込みます。
したがって、見える化はポカヨケを考える土台になりますが、常に前段階だけとは限りません。軽微な迷いなら表示で十分なこともあります。重大な安全・品質リスクでは、表示だけに頼らず物理的・制御的な対策を優先します。ポカヨケを入れた後も、その状態や復旧手順を見える化すると運用しやすくなります。
まとめ:5Sの見える化で「説明しなくてもミスなく動ける強い現場」をつくろう
5S活動の見える化は、看板やラベルの数を増やすことではありません。「対象・基準・状態・行動」を作業地点で結び、誰でも正常と異常を見分け、次の一手へ進めるようにすることです。
今回の10事例は、次の四つへ整理できます。
- 次に何をするかを見える化する
- 正常か異常かを見える化する
- どこを・どうするかを見える化する
- 判断基準を見える化する
そして、見える化だけで防げないリスクには、治具、照合、センサー、制御などのポカヨケを組み合わせます。作業標準化とは、人へ同じ注意を繰り返すことではありません。現場の知恵を、誰もが再現し、変更時に直せる形へ育てることです。
明日、工場全体を変える必要はありません。まず一か所だけ、「ここで人が立ち止まり、迷い、質問していないか」を観察してみてください。頭の中にある判断を一枚の仮表示へ出し、作った本人以外に試してもらう。まず一工程から小さく始めてみてください。そこから、説明に頼りすぎない強い現場づくりが始まります。
現場で使える最終チェック
- [ ] 表示を見れば対象が分かる
- [ ] 正常・異常の基準が分かる
- [ ] 異常時の最初の行動が分かる
- [ ] 作業位置から無理なく見える
- [ ] 正式な標準書と内容・版が一致する
- [ ] 色だけに頼っていない
- [ ] 表示の更新日と撤去条件がある
- [ ] 高リスク作業はポカヨケも検討した
自社の現場に最適な見える化手法を検討するときは、このチェック項目を巡回表として使い、質問が多い一工程から始めてください。5S-CONCEPTで公開されている個別の5S改善事例も、道具ではなく「何を判断しやすくしたか」という視点で見ると、横展開のヒントを探しやすくなります。