この事例は、丸穴逃げ加工でバリ(ヘソ)の発生を抑えた清潔事例で、専門家評価はAランク(72点)。バリ取り時間は約5分短縮。次の課題は、適用範囲の見極め。
| 項目 | 内容 |
|---|---|
| 改善の種類 | 清潔 |
| 改善場所 | 工場 |
| 改善対象 | 完成品(ワイヤー加工後の加工物) |
| 専門家評価 | Aランク(72点。Aは66〜80点) |
| 効果 | バリ取り作業がなくなり、バリ取り時間が約5分短縮される(改善報告の記載) |
改善前の状態(Before)
改善前は、ワイヤー加工の後、加工物にバリ(ヘソ)ができていました。切離しの工程でできるバリで、取り除くための作業が別に必要でした。

改善内容(After)
切離し作業のときに、バリの部分を少し食い込ませて加工しました。丸穴逃げ加工により、バリ(ヘソ)の発生そのものを抑えています。その結果、バリ取り作業が無くなり、約5分短縮されます。ただし、改善報告は「やってはいけない物もある」と注意しています。
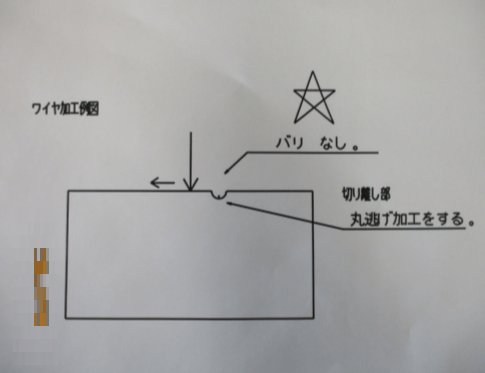
従来は、バリができてから取る「後追い」の作業でした。この改善は、切離しの加工方法を変えて、バリがそもそもできないようにしています。ここが、清潔レベルで最高位と評価した理由です。
専門家コメント
加工時に丸穴逃げ加工をすることで、バリ(へそ)の発生を抑制する手法を取り入れた、製品加工時の業務改善ですね。
バリ取りの手間がなくなったうえに、品質まで向上でき、QCDすべてにおいて向上をもたらす内容でした。素晴らしい改善提案をありがとうございました。
専門家は、この加工方法にも、材料が制限されたり、精密さに限界があったりするデメリットが存在すると述べています。この点が、習慣(しつけ)レベルの評価に関わっています。
5S改善評価:合計72点(Aランク)
| 評価項目 | 評価 | 点数 |
|---|---|---|
| (1)成果の大きさ | A | 16点 |
| (2)改善の独自性 | A | 16点 |
| (3)改善の難易度 | B | 12点 |
| (4)清潔レベル | S | 20点 |
| (5)習慣(しつけ)レベル | C | 8点 |
| 合計 | A | 72点 |
(1)成果の大きさ:A(16点)
理由:バリ取り作業がなくなり、約5分の短縮になった。手間がなくなるうえ、品質まで向上し、QCD(品質・コスト・納期)のすべてに効果がある。「やや大きい成果」と評価する。
(2)改善の独自性:A(16点)
理由:バリを取る工夫ではなく、バリができない加工方法に切り替えた発想。専門家も「業務改善」として評価している。「やや発想が困難な改善」と評価する。
(3)改善の難易度:B(12点)
理由:加工の方法を見直し、食い込ませる量や、適さない物の見分けを確かめる必要がある。「標準的な時間でできた改善」と評価する。
(4)清潔レベル:S(20点)
理由:バリを取るのではなく、バリの発生自体を抑えている。「問題を未然に防止できる仕組み」にあたり、清潔レベルの最高位と評価する。
(5)習慣(しつけ)レベル:C(8点)
理由:「やってはいけない物もある」と改善報告にある一方で、どの製品に使えて、どれに使えないかの基準は示されていない。適用範囲の標準化が未整備のため、「徹底すべきルールを設定した/ルール未整備」の水準と評価する。
この事例を自社で真似する手順
以下は、この事例を参考にした一般的な進め方の例です。
- 加工後にバリを取っている製品と、そのバリ取りにかかる時間を確認する
- 「取る」のではなく「できないようにする」加工方法がないかを検討する
- 試しに加工し、品質や精度に問題がないかを確かめる
- 材料や精度の面で使えない物(やってはいけない物)を、見分ける基準にまとめる
- 基準を作業者に周知し、他の製品に広げる
Sランクに近づくための次の一歩
専門家は、この加工方法にも、材料が制限される、精密さに限界がある、といったデメリットがあると指摘しています。メリットとデメリットを正確に把握したうえで、他の製品への横展開を試すのが、次の一歩です。
- 使ってよい材料・製品と、使ってはいけない物を一覧にする(例)
- 精度の許容範囲を確認し、図面や作業手順書に記載する(例)
- 試した結果を記録し、横展開の判断に使う(例)
バリができてから取る「後追い」ではなく、バリを出さない未然防止の仕組みです。習慣(しつけ)は、この良いやり方を標準化する活動ですから、適用範囲を決めておくと、Sランクに近づきます。
関連する5S活動の事例
同じ工場の製品・作業に関する事例です。