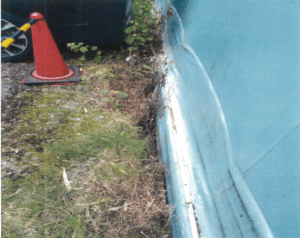
この事例は、カラー鋼板の表面のゴミをハンドクリーナーで除いてダコン不良を減らした清掃事例で、専門家評価はAランク(68点)。次の課題は、ゴミの発生要因の分解。
| 項目 | 内容 |
|---|---|
| 改善の種類 | 清掃 |
| 改善場所 | 工場 |
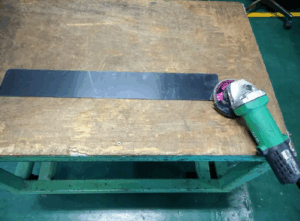
| 改善対象 | 工具/備品(カラー鋼板の材料表面の清掃) |
| 専門家評価 | Aランク(68点。Aは66〜80点) |
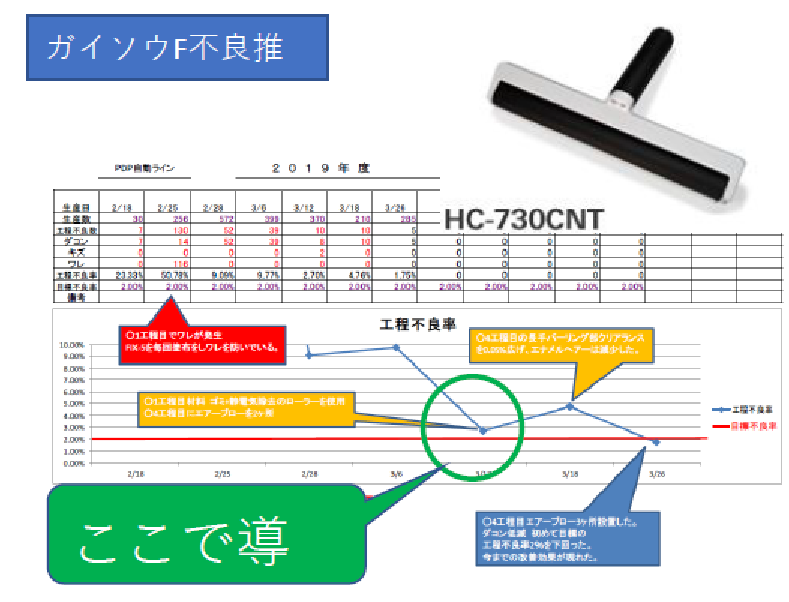
| 効果 | ダコン不良の不良率が10%から2%に。2,000台×10%=200台が、2,000台×2%=40台に。160台×500円=80,000円の工程不良低減(改善報告の試算) |
改善前の状態(Before)
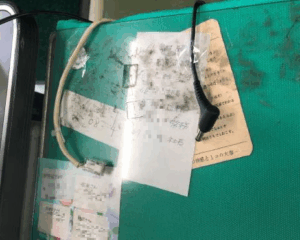
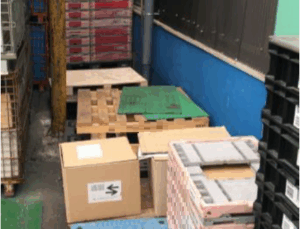
改善前は、カラー鋼板の材料表面についているゴミが、ダコン不良の原因になっていました。
改善内容(After)
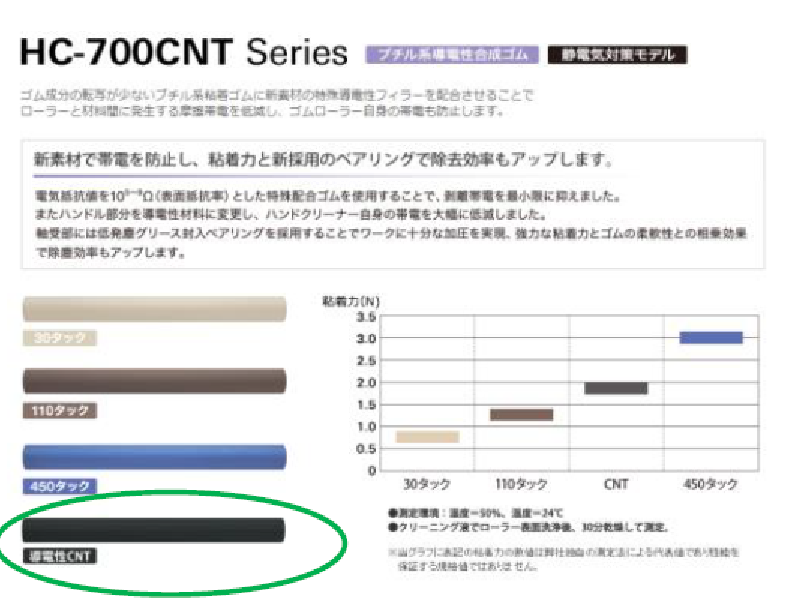
ハンドクリーナーで材料表面を清掃してから使うようにしました。ダコン不良の原因になる表面のゴミを、極力減らす道具を使うやり方です。
専門家コメント
カラー鋼板の材料表面に付着しているゴミを、特殊なハンドクリーナーで除去するようにしてダコン不良を低減させた事例ですね。
ダコン不良の原因となる表面上のゴミを極力減らす道具を使うことで、不良率を1/5にまで低減させた画期的な改善事例をありがとうございます。とても素晴らしい改善提案だと感じました。
今後の提案は、少し5S活動から離れますが、今回の改善で不良率を1/5にしたとはいえ、一般的な不良率と比べるとまだ高い状況です。さらなる改善を実施いただければと思います。次回のさらなる改善報告を楽しみにしております。
5S改善評価:合計68点(Aランク)
| 評価項目 | 評価 | 点数 |
|---|---|---|
| (1)成果の大きさ | S | 20点 |
| (2)改善の独自性 | B | 12点 |
| (3)改善の難易度 | C | 8点 |
| (4)清潔レベル | A | 16点 |
| (5)習慣(しつけ)レベル | B | 12点 |
| 合計 | A | 68点 |
5項目の合計は、20+12+8+16+12=68点です。Aランク(66〜80点)にあたります。成果は満点、清潔は高め、独自性と難易度は標準的な評価という内訳で、この事例は「大きな不良低減を、手軽な道具で実現した」点が特長です。
(1)成果の大きさ:S(20点)
理由:不良率が10%から2%に下がり、不良は200台から40台に、1/5まで減った。160台×500円で80,000円の工程不良低減になる。不良を大きく減らした点を「非常に大きい成果」と評価する。
(2)改善の独自性:B(12点)
理由:不良の原因になる表面のゴミを、専用のハンドクリーナーで取るという工夫。標準的に発想できる対策であり、「標準的に発想ができる改善」と評価する。
(3)改善の難易度:C(8点)
理由:道具を用意して、使う作業を加える改善で、大がかりな工事や設計はない。「そんなに時間をかけない改善」と評価する。
(4)清潔レベル:A(16点)
理由:不良の直接の原因であるゴミを、使う前に取り除く仕組みで、不良が大きく減った。ただし、ゴミがどこで付くのかまでは分解されていない。「発生源を抑え、再発しにくい改善」と評価する。
(5)習慣(しつけ)レベル:B(12点)
理由:ゴミを取る清掃が、ダコン不良を防ぐ作業として位置づけられている。皆が同じ道具で行える形になっており、「皆が守るべき標準化まで進めた改善」と評価する。手順書や点検表は、これから整えたい。
この事例を自社で真似する手順
以下は、この事例を参考にした一般的な進め方の例です。
- 不良の原因が、材料の表面についた異物(ゴミ)かどうかを確認する
- 異物を除く道具(ハンドクリーナーなど)を選び、使う場所に置く
- 清掃を作業手順に組み込み、清掃前後の不良率を記録する
- 不良率の変化を確かめ、次の対策を考える
Sランクに近づくための次の一歩
不良率は1/5になりましたが、専門家は、一般的な不良率と比べるとまだ高いと見ています。次に考えたいのは、ゴミが付かない、または付いても不良にならない仕組みです。清潔レベルで上位を取るには、付いたゴミを取る「後追い」から、付かないようにする「未然防止」へ進む視点が要ります。
- ダコンの発生要因を、特性要因図で分解する
- 図から挙げた要因に、なぜなぜ分析を行い、さらなる対策を考える
- (例)ゴミが付く場所(保管、運搬、開梱)を確かめ、その場所から対策する
原因が見えれば、清掃に頼る前に、ゴミの付き方を減らす手が打てます。
関連する5S活動の事例
同じ工場の工具・備品に関する事例です。