この事例は、段差のある穴のバリ取りを、三角ヤスリを改造して糸面取りできるようにした整頓事例で、専門家評価はAランク(68点)。次の課題は、他の工程への横展開。
| 項目 | 内容 |
|---|---|
| 改善の種類 | 整頓 |
| 改善場所 | 工場 |
| 改善対象 | 治具/刃具(ヤスリ) |
| 専門家評価 | Aランク(68点。Aは66〜80点) |
| 効果 | ヤスリで何回もこするムダが減少。1日平均60秒短縮×月間20日発生で、1カ月あたり1,200秒(1,200円)の削減(改善報告の試算) |
改善前の状態(Before)
改善前は、段差のある穴のバリをヤスリで取っていました。平ヤスリで削る方法で、何回もこするため時間がかかっていました。

改善内容(After)
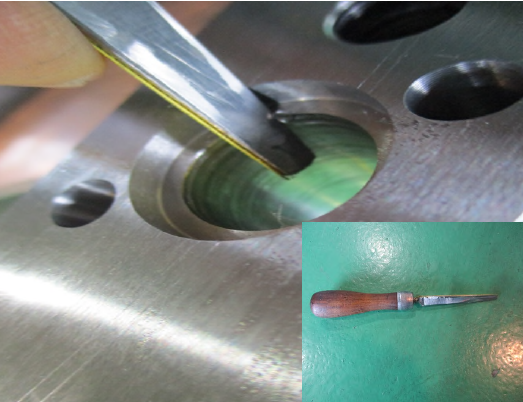
三角ヤスリを改造して、糸面取りができるようにしました。ヤスリで何度もこするムダがなくなり、少ない回数でバリ取りが終わります。
専門家コメント
今まで段差のある穴のバリを平ヤスリで削っていた手法から、三角ヤスリを改造して簡単に糸面取りを可能とした改善事例ですね。
この改善によって、ヤスリで何回もこすっていたバリ取りを、ほんの少しの回数で済ませることができ、生産性向上につなげることができました。とても素晴らしい改善をありがとうございました。
5S改善評価:合計68点(Aランク)
| 評価項目 | 評価 | 点数 |
|---|---|---|
| (1)成果の大きさ | A | 16点 |
| (2)改善の独自性 | A | 16点 |
| (3)改善の難易度 | B | 12点 |
| (4)清潔レベル | B | 12点 |
| (5)習慣(しつけ)レベル | B | 12点 |
| 合計 | A | 68点 |
16+16+12+12+12=68点で、Aランク(66〜80点)です。
(1)成果の大きさ:A(16点)
理由:1日60秒、1カ月で1,200秒の削減は金額としては大きくないが、バリ取りは金属加工に欠かせない工程で、毎日繰り返される。何回もこするムダが減り、生産性向上につながった。「やや大きい成果」と評価する。
(2)改善の独自性:A(16点)
理由:既製の道具をそのまま使うのではなく、三角ヤスリを改造して糸面取りに合う形にした点が、やや発想が必要な工夫。「やや発想が困難な改善」と評価する。
(3)改善の難易度:B(12点)
理由:道具の改造は必要だが、設備を動かすような大きな工事ではない。「標準的な時間でできた改善」と評価する。
(4)清潔レベル:B(12点)
理由:道具の形で面取りの仕上がりが決まるため、同じ状況なら再発が起きにくい。ただし、改造ヤスリが劣化したときの備えや、置き場の決めはこれから。「同じ状況なら再発が起きにくい改善」と評価する。
(5)習慣(しつけ)レベル:B(12点)
理由:道具そのものが作業のやり方を決めるので、使う人による差が出にくい。一方で、使い方の手順や置き場の標準化は、改善報告からは確認できない。次の一歩を加えれば、さらに上がる。
この事例を自社で真似する手順
以下は、この事例を参考にした一般的な進め方の例です。
- バリ取りの作業を見て、同じ場所を何回もこすっている工程がないか確認する
- 穴の形や段差に合う道具の形を考える。既存のヤスリを改造できるか検討する
- 改造した道具で試し、面取りの仕上がりと回数を、改善前と比べて確かめる
- 使い方と置き場を決め、誰が使っても同じ結果になるようにする(改造した道具には、用途が分かる表示も付けておく)
Sランクに近づくための次の一歩
専門家は、この改善を横展開できないか検討してほしいとしています。工場の中を見渡して、同じような事例がほかにもないか探し、どんどん改善につなげてほしいとのことです。バリ取りは金属加工を営む上で避けて通れない工程で、これを楽に早くできれば、工場全体の生産性向上につながります。
- 工場内を見渡して、同じようにバリ取りに手間がかかっている工程を探す
- 他の穴の形や部品にも使えるよう、改造の方法と使い方を、写真つきで残す(例)
清潔レベルで上位を取るには、「気をつけて削る」に頼らず、道具の形で仕上がりが決まる仕組みを増やすことが大切です。改造ヤスリの点検と交換の目安(例)、専用の置き場を決めておけば、劣化によるばらつきという後追いの手戻りも防げます。
関連する5S活動の事例
バリ取りや治具に関する事例です。