この事例は、手で回していたバリ取り治具を電動ドリルで回すようにした清潔事例で、専門家評価はAランク(68点)。1箇所15秒が約3秒に。次の課題は、品質への影響確認と穴径の範囲づくり。
| 項目 | 内容 |
|---|---|
| 改善の種類 | 清潔 |
| 改善場所 | 工場 |
| 改善対象 | 治具/刃具(バリ取り治具) |
| 専門家評価 | Aランク(68点。Aは66〜80点) |
| 効果 | 面取りの時間が、1箇所につき約15秒から約3秒になった(約5倍)。穴数が多いほど短縮される(改善報告の記載) |
改善前の状態(Before)
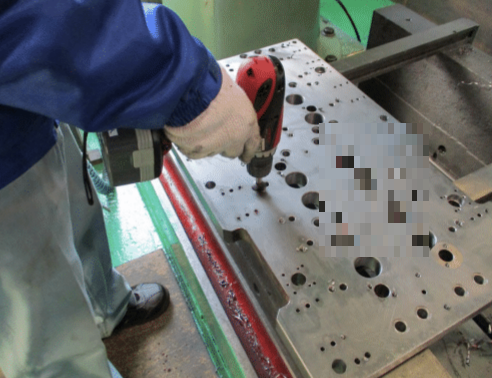
改善前は、手動で治具を回してバリ取り(面取り)をしていました。1箇所につき約15秒かかっていました。穴の数が多い製品ほど、時間がかかる作業でした。

改善内容(After)
電動ドリルを改造し、電動でバリ取り治具を回すようにしました。1箇所約15秒かかっていた面取りが、約3秒になりました。穴数が多ければ、かなり時間が短縮されます。ただし、改善報告は「穴径に制限はある」と書いています。
専門家コメント
以前は、手動で治具を回すことでバリ取りしていた作業を、電動ドリルを改造し、電動でバリ取り治具を回す作業に改善した事例ですね。
これまで15秒かかっていた作業を3秒に短縮し、約5倍の生産性向上を実現した素晴らしい改善事例をありがとうございます。
これにより、人件費や機械稼働時間の削減によってコスト削減効果も期待できますし、作業時間の短縮により、作業者の負担が軽減され、ヒューマンエラーの減少も期待できますね。
5S改善評価:合計68点(Aランク)
| 評価項目 | 評価 | 点数 |
|---|---|---|
| (1)成果の大きさ | A | 16点 |
| (2)改善の独自性 | A | 16点 |
| (3)改善の難易度 | A | 16点 |
| (4)清潔レベル | B | 12点 |
| (5)習慣(しつけ)レベル | C | 8点 |
| 合計 | A | 68点 |
(1)成果の大きさ:A(16点)
理由:1箇所15秒が約3秒になり、約5倍の生産性向上になった。穴数が多いほど効果が大きく、作業者の負担軽減やヒューマンエラーの減少も期待できる。「やや大きい成果」と評価する。
(2)改善の独自性:A(16点)
理由:手で回す治具を、電動ドリルの改造で電動化した発想。専門家も「素晴らしい改善事例」と評価している。「やや発想が困難な改善」と評価する。
(3)改善の難易度:A(16点)
理由:電動ドリルの改造には、治具との組み合わせを考え、試す時間が必要になる。既製品をそのまま使う改善より手間がかかる。「そこそこ時間をかけた改善」と評価する。
(4)清潔レベル:B(12点)
理由:作業が電動化され、同じ状況なら時間が安定して短くなる。一方で、穴径に制限があり、品質や寸法精度への影響の確認はこれから。「同じ状況なら再発が起きにくい改善」と評価する。
(5)習慣(しつけ)レベル:C(8点)
理由:どの穴径まで使えるか、他の穴径ではどうするかの決まりが、改善報告にない。使える範囲と使い方を定める「徹底すべきルール」の設定がこれから。「徹底すべきルールを設定した/ルール未整備」の水準と評価する。
この事例を自社で真似する手順
以下は、この事例を参考にした一般的な進め方の例です。
- 手作業で回している面取りや、バリ取りの作業と、1箇所あたりの時間を測る
- 電動工具で回せないか検討する。改造の内容や安全面は、設備・安全の担当者と確認して決める
- 試して、1箇所あたりの時間がどれだけ縮まるかを測る
- 製品の品質や寸法精度、他の工程に影響がないかを確認する
- 使える穴径の範囲を決め、作業者に伝える
Sランクに近づくための次の一歩
専門家は、まず製品の品質や寸法精度に変化がなかったか、他の工程に悪影響がなかったかを、必ず確認してほしいと述べています。そのうえで、穴径に制限があることから、次の2点を考えると、工場内の水平展開が期待できるとしています。
- 具体的に、どの穴径の範囲で使えるのかを明らかにする
- 他の穴径に対応するには、どうしたらよいかを考える
使える範囲を先に表示や手順書で決めておけば、「使えない穴に使ってしまった」という失敗が起きる前に防げます。起きてから直す「後追い」ではなく、未然防止の仕組みです(例)。
関連する5S活動の事例
同じ工場のバリ取り・治具に関する事例です。